
कंपनी समाचार
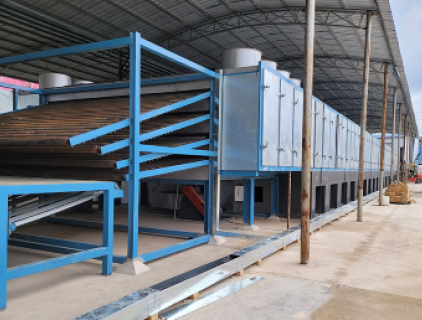
अक्सर, प्लाइवुड परियोजनाओं में, प्रारंभिक अनुसूची जोखिम डिलीवरी की तारीख ही नहीं होती है, बल्कि तब होने वाली देरी होती है जब "धूम्रपान-मुक्त" दावे में मापने योग्य परिचालन स्थितियों का अभाव होता है। एक खरीद फ़ाइल जो स्पष्ट रूप से वर्णन करती हैलिबास सुखानाइनपुट, लक्ष्य और थ्रूपुट इंजीनियरिंग टीमों को
2026/09/24 17:30
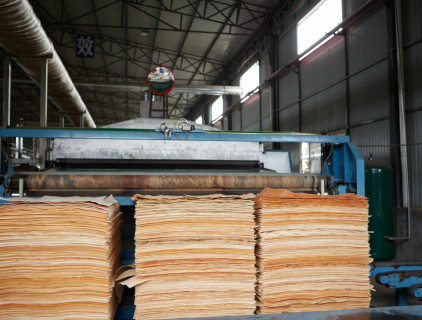
एक प्लाईवुड संयंत्र जो छाल, अपशिष्ट विनियर, लकड़ी के चिप्स, या कुचली हुई अपशिष्ट लकड़ी उत्पन्न करता है, पहले से ही एक मूल्यवान ऊर्जा संसाधन का मालिक है। फिर भी, लहरें, झुर्रियाँ, दरारें और असमान नमी तभी वास्तव में किफायती बनता है जब बायोमास ईंधन धारा चयनित विनियर ड्रायर मशीन—घंटे-दर-घंटे, शिफ्ट-दर-
2026/09/23 11:43
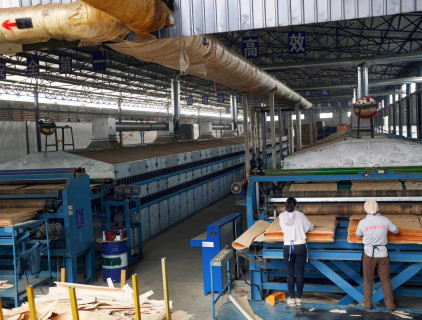
दाग-मुक्त पैनल शायद ही कभी केवल "प्रेस फिक्स" से आते हैं। प्लाईवुड उत्पादन में, हॉट प्रेसिंग के बाद जो सतह आप देखते हैं, वह इससे काफी प्रभावित होती है कि प्रेसिंग से पहले क्या आता है: सूखने वाले विनियर की स्थिति, शीट की समतलता, और विनियर ड्राइंग सिस्टम बैच-दर-बैच कितना सुसंगत है। जब कोई लाइन पहले
2026/09/23 11:41
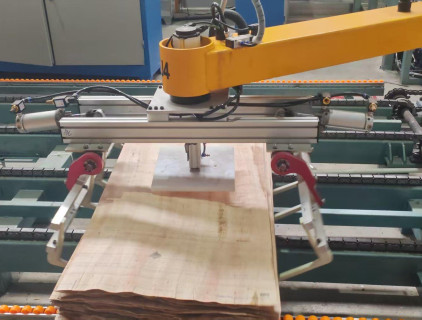
मोटी कोर विनियर मूल रूप से यह बदल देती है कि प्लाईवुड विनियर सुखाने में "कम लागत" का वास्तव में क्या अर्थ है। हालाँकि खरीद मूल्य महत्वपूर्ण है, यह शायद ही आपके दैनिक परिचालन परिणामों की पूरी कहानी बताता है। कट-फर्स्ट-देन-ड्राई उत्पादन प्रवाह का उपयोग करते समय, वास्तविक निर्णय इस बात पर केंद्रित
2026/09/23 11:13
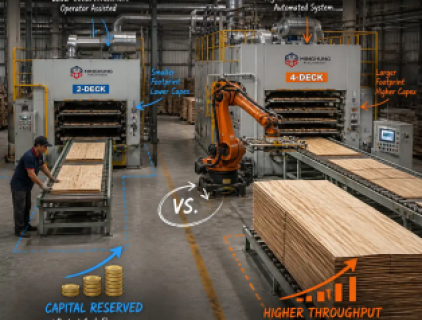
किसी भी विदेशी प्लाईवुड परियोजना के लिए, केवल एक विनियर ड्रायर मशीन को स्थापित करना ही स्थिर उत्पादन प्राप्त करना नहीं माना जाना चाहिए। वास्तविक उत्पादन तब शुरू होता है जब उपकरण को असेंबल किया जाता है, पूरी तरह से कमीशन किया जाता है, वास्तविक उत्पादन सामग्री के साथ बारीक ट्यूनिंग की जाती है, और फिर
2026/09/18 11:48
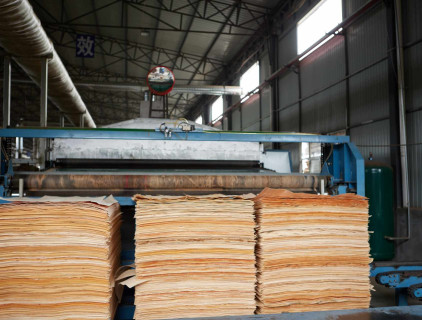
विनियर ड्रायर मशीनों की तुलना करते समय, वर्टिकल प्लाईवुड विधि अक्सर खरीदार का ध्यान अपनी ओर आकर्षित करती है क्योंकि यह विनियर लोडिंग क्षमता को 30–80% तक बढ़ा सकती है, जैसा कि शाइन मशीनरी की उत्पाद जानकारी में विस्तृत है। हालाँकि, यह प्रभावशाली आंकड़ा खरीद निर्णय का प्राथमिक कारक नहीं होना चाहिए। एक
2026/09/17 17:39
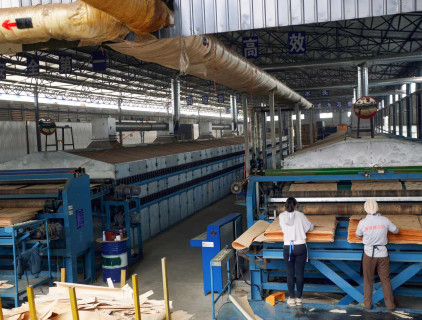
एक प्लाईवुड मिल के लिए मध्यम क्षमता वाले विनियर ड्रायर का मूल्यांकन करते समय, सबसे महत्वपूर्ण कोटेशन विवरण केवल एक आकर्षक संख्या नहीं है। यह सुनिश्चित करने के बारे में है कि दैनिक उत्पादन, प्रति घंटा बिजली की खपत, विनियर की स्थिति, ऊष्मा स्रोत, और परिचालन घंटे सभी एक सुसंगत और एकीकृत विनियर
2026/09/17 17:38
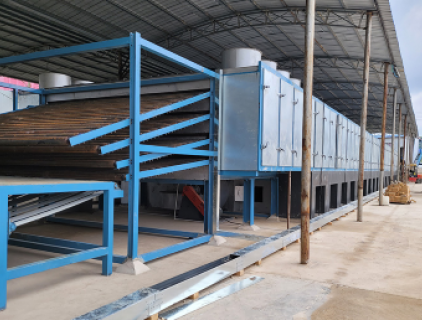
छोटी प्लाईवुड कार्यशालाओं में, 10×3×4 मीटर फैक्ट्री ड्राइंग पर अंकित क्षेत्र अक्सर प्रारंभिक संदर्भ के रूप में कार्य करता है। हालांकि, यह समझना महत्वपूर्ण है कि यह कोई अंतिम मशीन विनिर्देश नहीं है। प्लाईवुड विनियर को सुखाने के लिए, सही विकल्प वास्तव में प्लांट लेआउट से शुरू होता है। क्षमता, विनियर
2026/09/15 17:35
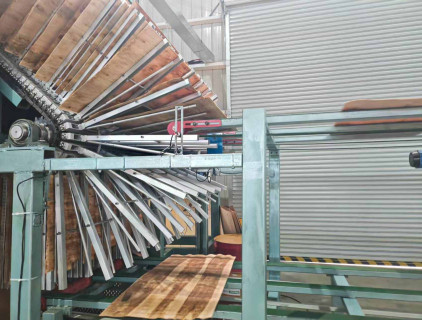
कई प्लाईवुड मिलों में सुखाने का खंड एक अड़चन बन जाता है, जिससे समग्र उत्पादन धीमा हो जाता है। हालांकि अधिक भवन स्थान जोड़ना स्पष्ट समाधान लग सकता है, यह हमेशा सबसे व्यावहारिक नहीं होता है। एक वर्टिकल विनियर ड्रायर त्रि-आयामी विनियर लोडिंग का उपयोग करके क्षमता पर चर्चा को बदल देता है, जिससे मिलों को
2026/09/15 17:27

कारखाने जो मैनुअल हैंडलिंग से ऑटोमैटिक इनफीड और स्टैकिंग की ओर अपग्रेड करना चाहते हैं, वे अक्सर केवल नए उपकरणों पर ध्यान केंद्रित करते हैं। इसमें लहरें, झुर्रियाँ, दरारें और असमान नमी, यह आसानी से एक महंगी बेमेल स्थिति पैदा कर सकता है। उदाहरण के लिए, एक तेज़ फीडर ज़रूरी नहीं कि दैनिक उत्पादन बढ़ाए
2026/09/11 17:25

सतत प्लाईवुड उत्पादन में शिखर उत्पादन प्राप्त करना केवल उच्च क्षमता वाला विनियर ड्रायर खरीदने के बारे में नहीं है। वास्तविक दक्षता स्वचालित प्लेट फीडिंग, डिस्चार्ज हैंडलिंग, स्टैकिंग, ताप-स्रोत संचालन और श्रमिक लय को ड्रायर की गति के साथ सामंजस्य बिठाने पर निर्भर करती है। प्लाईवुड विनियर सुखाने को
2026/09/11 17:23

अक्सर, एक खरीदार शुरू में चर्चा करते समय एक साधारण 110 m³/दिन के लक्ष्य पर ध्यान केंद्रित करता है जब बात विनियर ड्रायर मशीन, की होती है, लेकिन केवल दैनिक उत्पादन एक व्यावहारिक प्लाईवुड फैक्ट्री योजना को परिभाषित नहीं करता है। एक व्यावहारिक परियोजना को इस लक्ष्य को प्रति घंटा थ्रूपुट, परिचालन घंटे,
2026/09/10 14:11